Lutowanie rur miedzianych to kluczowy proces w budowie trwałych i szczelnych instalacji wodnych, grzewczych czy gazowych. Choć wydaje się proste, drobne niedopatrzenia mogą prowadzić do poważnych problemów, takich jak nieszczelności czy korozja. Ten artykuł przeprowadzi Cię przez najczęściej popełniane błędy, wyjaśni ich przyczyny i pokaże, jak ich unikać, aby cieszyć się niezawodną instalacją przez lata.
Dlaczego jedno małe niedopatrzenie może zrujnować całą instalację miedzianą?
Wydawać by się mogło, że pojedyncze, niedokładnie wykonane połączenie lutowane to drobnostka. Nic bardziej mylnego. W systemach ciśnieniowych, takich jak instalacje wodne czy grzewcze, nawet minimalna nieszczelność może z czasem przerodzić się w poważną awarię. Skutki mogą być katastrofalne od zawilgocenia ścian, przez uszkodzenia konstrukcji budowlanych, aż po kosztowne zalania. Dlatego tak ważne jest, aby zrozumieć, co decyduje o jakości lutowanego złącza i jakich błędów bezwzględnie unikać.
Poznaj fundamenty: co decyduje o trwałości lutowanego połączenia?
Podstawą trwałego i szczelnego połączenia lutowanego rur miedzianych jest zjawisko kapilarne. Polega ono na tym, że płynny lut, pod wpływem odpowiedniej temperatury i dzięki właściwościom zwilżania powierzchni miedzi, jest samoczynnie zasysany w wąską szczelinę między rurą a kształtką. Kluczowe dla tego procesu jest idealne spasowanie elementów ani za luźne, ani za ciasne. Równie ważna jest czystość powierzchni, która pozwala na dobre przyleganie lutu do metalu. Bez tych fundamentów, nawet najlepszy lut nie stworzy solidnego połączenia.
Skutki błędów, których nie widać od razu – korozja i ukryte nieszczelności
Niektóre błędy popełnione podczas lutowania ujawniają się dopiero po pewnym czasie, co czyni je szczególnie podstępnymi. Jednym z nich jest pozostawienie nadmiaru topnika wewnątrz instalacji. Ten chemiczny preparat, niezbędny do procesu lutowania, w kontakcie z wodą pitną może wywołać korozję wżerową, czyli punktowe niszczenie materiału rury od wewnątrz. Podobnie, pozostałości topnika na zewnętrznej powierzchni połączenia, zwłaszcza pod izolacją, mogą prowadzić do korozji zewnętrznej, osłabiając połączenie i szpecąc instalację. Ukryte nieszczelności, początkowo ledwo zauważalne, mogą stopniowo powodować wilgoć w ścianach, prowadząc do rozwoju pleśni i uszkodzeń konstrukcyjnych.
Błędy popełniane jeszcze przed odpaleniem palnika: jak ich uniknąć?
Sukces lutowania w dużej mierze zależy od staranności na etapie przygotowania. To właśnie tutaj tkwi przyczyna wielu późniejszych problemów, które mogą wydawać się niezwiązane z samym procesem spawania. Zaniedbania na tym etapie to prosta droga do połączeń, które nie będą ani trwałe, ani szczelne.
Grzech pierworodny instalatora: dlaczego brudna miedź nigdy się nie zlutuje?
Najczęstszym i jednocześnie najbardziej fundamentalnym błędem jest niedostateczne oczyszczenie powierzchni rury i kształtki. Na miedzi szybko tworzą się tlenki, a obecność smarów, kurzu czy innych zanieczyszczeń stanowi barierę nie do pokonania dla lutu. Bez czystego metalu lut nie ma szans prawidłowo przylgnąć i zalać połączenia. Do czyszczenia niezbędne są odpowiednie narzędzia: specjalne czyściki do rur, które dokładnie usuwają nalot z wnętrza rury, oraz włóknina ścierna lub papier ścierny o odpowiedniej gradacji do oczyszczenia zewnętrznej powierzchni rury i wewnętrznej powierzchni kształtki. Pamiętaj, że powierzchnia musi być błyszcząca, jakby dopiero co wyjęta z opakowania.
Diabeł tkwi w szczelinie: jak złe dopasowanie rury i kształtki sabotuje połączenie?
Kolejnym kluczowym aspektem jest prawidłowe dopasowanie elementów. Zjawisko kapilarne, które odpowiada za zassanie lutu, działa najlepiej w wąskiej, jednolitej szczelinie. Jeśli jest ona zbyt duża, lut nie będzie w stanie całkowicie jej wypełnić, tworząc słabe i nieszczelne połączenie. Z drugiej strony, jeśli rura wchodzi do kształtki zbyt ciasno, lut może mieć problem z dotarciem do samego końca szczeliny, pozostawiając puste przestrzenie. Idealna szczelina powinna wynosić około 0,1-0,2 mm wystarczająco wąska, by kapilara zadziałała, ale na tyle szeroka, by lut mógł swobodnie przepłynąć.
Niewidzialny wróg: dlaczego kropla wody w rurze to gwarancja porażki?
Nawet niewielka ilość wilgoci pozostałej w rurze lub kształtce może całkowicie zniweczyć wysiłki włożone w lutowanie. Woda, podgrzewana przez palnik, zamienia się w parę wodną, która rozszerza się i wytwarza ciśnienie. To ciśnienie może dosłownie "wypchnąć" płynny lut ze szczeliny, zanim ten zdąży skrzepnąć. Ponadto, obecność pary wodnej obniża efektywną temperaturę lutowania, utrudniając prawidłowe stopienie spoiwa. Dlatego przed lutowaniem należy upewnić się, że instalacja jest całkowicie osuszona.
Ostre krawędzie i deformacje: jak prawidłowo ciąć i gratować rury miedziane?
Błędem jest również pomijanie etapu prawidłowego cięcia i gratowania rur. Użycie tnącego narzędzia, które miażdży lub deformuje rurę, może utrudnić jej prawidłowe wsunięcie do kształtki. Co gorsza, po cięciu na wewnętrznej krawędzi rury pozostają zadziory. Te ostre krawędzie nie tylko utrudniają spasowanie elementów, ale także mogą zakłócać przepływ lutu w szczelinie. Po każdym cięciu rurę należy dokładnie gratować, czyli usunąć wszelkie zadziory za pomocą specjalnego gratownika lub ostrza nożyka.
Krytyczne błędy w trakcie lutowania, które prowadzą do katastrofy
Nawet jeśli wszystkie elementy zostały idealnie przygotowane, błędy popełnione w samym momencie aplikacji ciepła i lutu mogą sprawić, że cała praca pójdzie na marne. To właśnie tutaj najczęściej dochodzi do nieodwracalnych uszkodzeń, które skutkują nieszczelnościami.
Zabójcza temperatura: jak rozpoznać i unikać przegrzania lub niedogrzania miedzi?
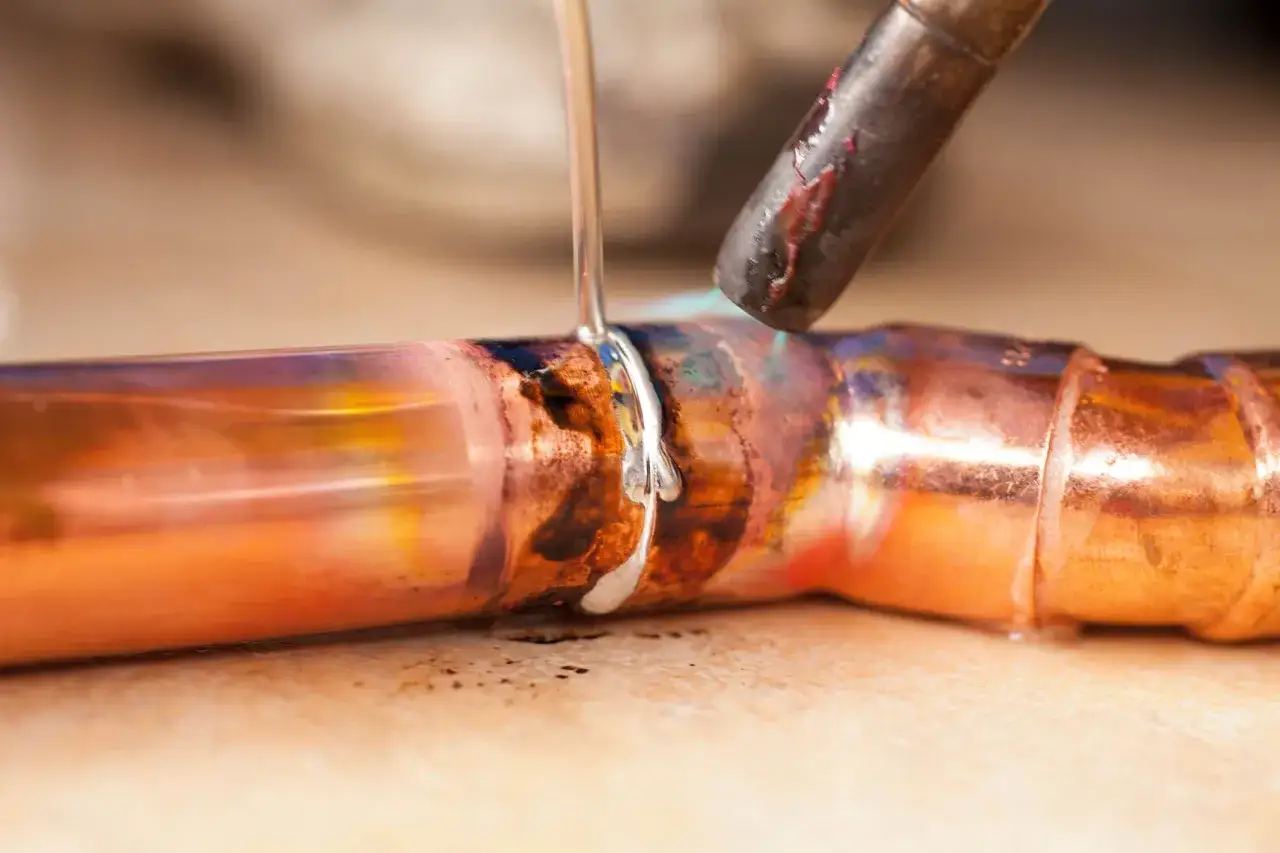
Kontrola temperatury jest absolutnie kluczowa. Niedogrzanie miedzi oznacza, że lut nie osiągnie odpowiedniej temperatury, aby stać się płynnym i zalać szczelinę. W efekcie otrzymamy połączenie z widocznymi, niezalutowanymi miejscami. Z drugiej strony, przegrzanie jest równie groźne. Wysoka temperatura może spalić topnik, co uniemożliwi prawidłowe zwilżenie powierzchni miedzi. Ponadto, przegrzana miedź ulega utlenieniu, a jej struktura krystaliczna ulega zmianie, co osłabia materiał. Objawem przegrzania jest ciemny, niemal czarny nalot na powierzchni rury i kształtki, a także czarny, zwęglony wygląd spoiny lutowniczej.
Kardynalna zasada: dlaczego nigdy nie grzejemy lutu, a zawsze materiał?
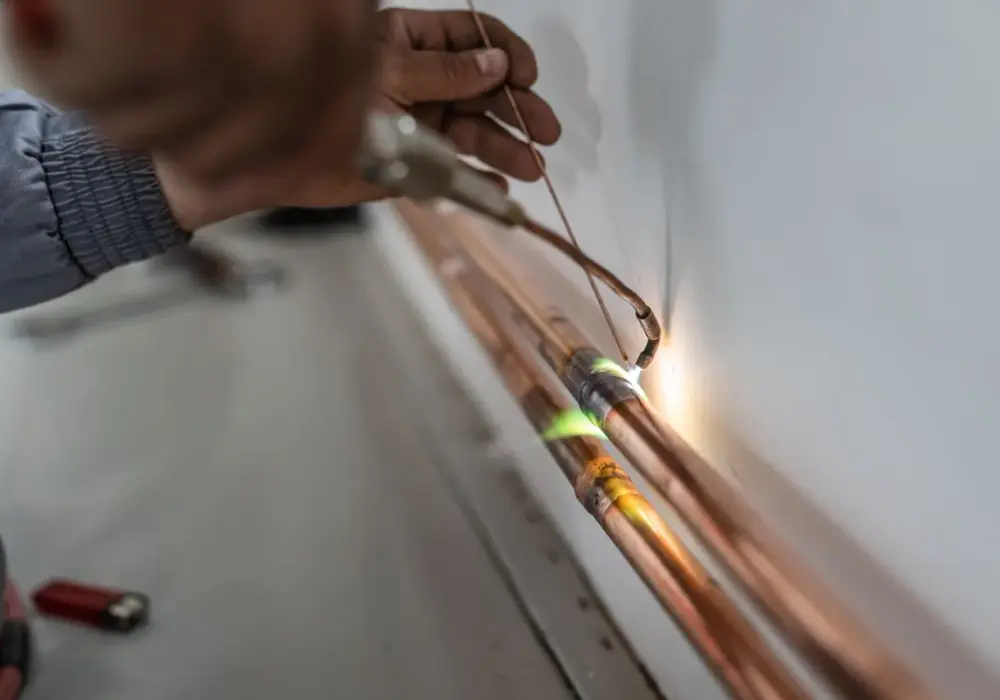
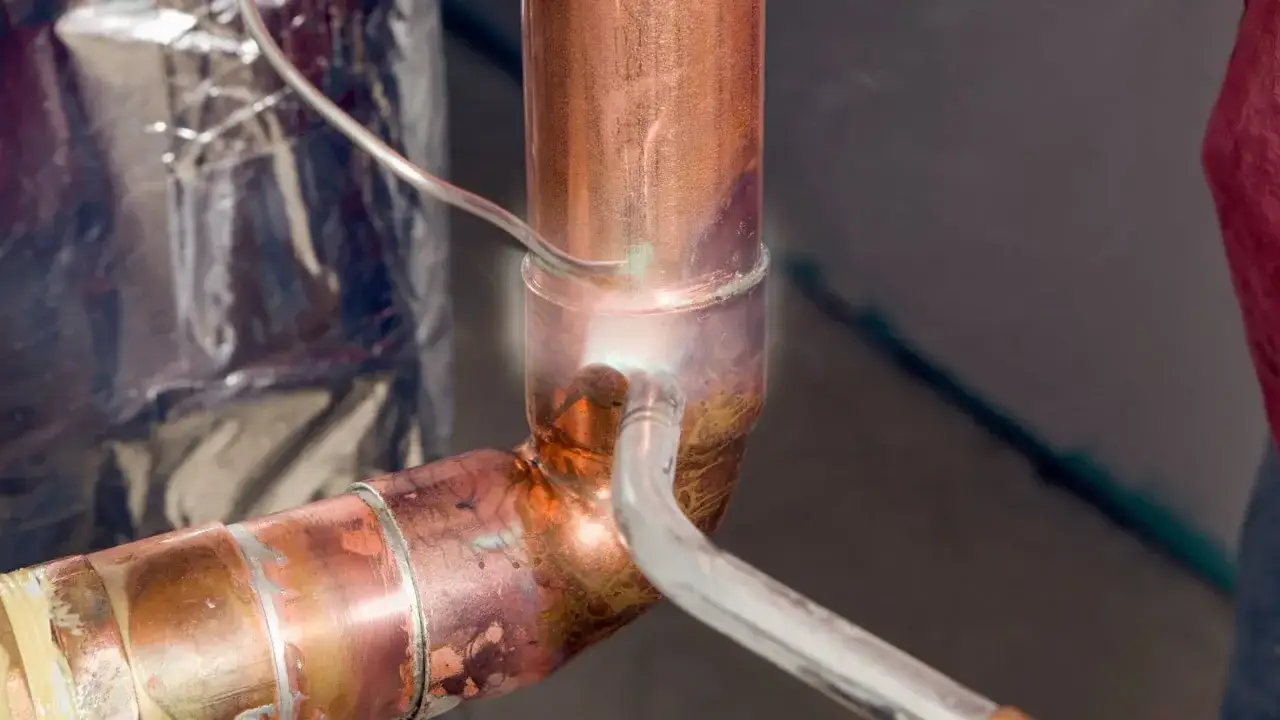
Częstym błędem, szczególnie wśród początkujących, jest próba topienia lutu bezpośrednio płomieniem palnika. To kardynalny błąd! Płomień palnika powinien być skierowany na łączone elementy rurę i kształtkę równomiernie je ogrzewając. Lut powinien być przykładany do miejsca połączenia, ale nie bezpośrednio do płomienia. Dopiero gdy miedź osiągnie odpowiednią temperaturę, zacznie topić lut, który następnie zostanie zassany w szczelinę siłą zjawiska kapilarnego. Grzanie lutu powoduje jego przegrzanie, rozkład topnika i brak prawidłowego połączenia z materiałem.
Pasta lutownicza – przyjaciel czy wróg? Jak nakładać topnik, by nie narobić szkód?
Topnik, czyli pasta lutownicza, jest niezbędny do procesu lutowania, ponieważ usuwa tlenki i ułatwia zwilżanie powierzchni przez lut. Jednak jego nieprawidłowa aplikacja może prowadzić do problemów. Zbyt duża ilość topnika, który dostanie się do wnętrza instalacji, może w przyszłości spowodować wspomnianą już korozję wżerową. Z kolei zbyt mała ilość nie zapewni odpowiedniej ochrony przed utlenianiem podczas podgrzewania. Należy nakładać cienką, równomierną warstwę topnika na obie łączone powierzchnie rurę i wewnętrzną stronę kształtki tuż przed ich połączeniem.
Drżące ręce to nieszczelne złącze: dlaczego spokój podczas stygnięcia jest kluczowy?
Ostatnim, ale równie ważnym błędem na etapie lutowania jest poruszenie złącza podczas stygnięcia. Po tym, jak lut stopi się i zaleje połączenie, musi pozostać ono całkowicie nieruchome, aż do momentu pełnego skrzepnięcia spoiwa. Nawet najmniejsze drganie czy ruch w tym krytycznym momencie może spowodować powstanie mikropęknięć w krystalizującej strukturze lutu. Te mikropęknięcia osłabią połączenie i mogą stać się przyczyną przyszłych nieszczelności. Wymaga to cierpliwości i stabilnego podparcia łączonych elementów.
Jak rozpoznać źle wykonany lut? Wizualna inspekcja połączenia
Umiejętność oceny jakości wykonanego połączenia lutowanego jest równie ważna, co samo jego wykonanie. Wczesne wykrycie potencjalnych problemów pozwala na uniknięcie kosztownych awarii. Wystarczy kilka prostych obserwacji, by ocenić, czy praca została wykonana prawidłowo.
Co mówią kolory? Interpretacja barwy spoiny i otoczenia rury
Kolor spoiny lutowniczej oraz otoczenia rury i kształtki jest doskonałym wskaźnikiem prawidłowości procesu. Idealnie wykonane połączenie powinno charakteryzować się połyskującą, srebrzystą spoiną, która płynnie przechodzi w materiał rury i kształtki. Jasnosrebrzysty kolor świadczy o tym, że lut osiągnął właściwą temperaturę i prawidłowo związał się z miedzią. Z kolei ciemne, matowe lub wręcz czarne zabarwienie spoiny i otoczenia rury jest sygnałem przegrzania. Może to oznaczać spalenie topnika, utlenienie miedzi i osłabienie struktury połączenia. Zbyt jasny, niemal biały kolor może sugerować niedogrzanie lub użycie niewłaściwego rodzaju lutu.
Nierówności, "kalafiory" i czarny nalot – sygnały alarmowe, których nie wolno ignorować
Oprócz koloru, warto zwrócić uwagę na samą fakturę spoiny. Nierówności, grudki lutu przypominające "kalafiory", czy widoczne pęknięcia są jednoznacznymi sygnałami, że coś poszło nie tak. "Kalafiory" często świadczą o tym, że lut nie został prawidłowo zassany do szczeliny, być może z powodu zbyt dużej temperatury lub obecności zanieczyszczeń. Pęknięcia mogą powstać w wyniku poruszenia złącza podczas stygnięcia. Czarny, zwęglony nalot wokół spoiny to kolejny alarmujący sygnał przegrzania, który osłabia zarówno lut, jak i samą miedź. Takie połączenia wymagają interwencji.
Akcja ratunkowa: jak skutecznie naprawić nieszczelne połączenie lutowane?
Nieszczelne połączenie lutowane nie zawsze oznacza konieczność wymiany całego fragmentu instalacji. W wielu przypadkach możliwe jest przeprowadzenie skutecznej naprawy, która przywróci szczelność i trwałość systemu. Kluczem jest jednak odpowiednie przygotowanie i precyzyjne wykonanie kolejnych kroków.
Bezpieczne przygotowanie do naprawy: opróżnianie instalacji i zabezpieczenie miejsca pracy
Pierwszym i najważniejszym krokiem jest zapewnienie bezpieczeństwa. Należy całkowicie opróżnić instalację z wody, odcinając dopływ i spuszczając ciecz z fragmentu, który będzie naprawiany. Następnie trzeba zabezpieczyć miejsce pracy usunąć materiały łatwopalne z otoczenia palnika, zabezpieczyć ściany i podłogę przed ewentualnym kapaniem gorącego lutu czy płomieniem. Niezwykle ważna jest również odpowiednia wentylacja, ponieważ dymy powstające podczas lutowania mogą być szkodliwe.
Krok po kroku: jak usunąć stary lut i poprawnie wykonać nowe połączenie?
Naprawa rozpoczyna się od usunięcia starego, wadliwego lutu. Najczęściej odbywa się to poprzez ponowne podgrzanie połączenia palnikiem, aż lut zmięknie, a następnie ostrożne usunięcie go za pomocą specjalnych narzędzi lub czystej szmatki. Po usunięciu starego spoiwa należy dokładnie oczyścić powierzchnie rury i kształtki, tak jakbyśmy przygotowywali nowe połączenie. Należy usunąć wszelkie pozostałości starego topnika i tlenków. Następnie, postępując zgodnie z zasadami prawidłowego lutowania opisanymi wcześniej czyli dbając o czystość, prawidłowe spasowanie, odpowiednią temperaturę i aplikację topnika wykonujemy nowe, poprawne połączenie lutowane.
Zostań mistrzem lutowania: wskazówki, które zapewnią idealne połączenie za każdym razem
Opanowanie sztuki lutowania miedzi nie jest zarezerwowane tylko dla doświadczonych fachowców. Stosując się do kilku kluczowych zasad i dbając o detale, każdy może osiągnąć profesjonalne rezultaty. Pamiętaj, że cierpliwość i precyzja to Twoi najlepsi sprzymierzeńcy.
Sekret idealnej czystości: jakie czyściki i preparaty dają najlepsze rezultaty?
Jak już wielokrotnie podkreślano, czystość powierzchni jest absolutnie fundamentalna. Do mechanicznego oczyszczania rur i kształtek najlepiej sprawdzają się specjalistyczne czyściki, które dopasowują się do kształtu rury i skutecznie usuwają tlenki. W przypadku trudniejszych zabrudzeń można użyć włókniny ściernej lub papieru ściernego o gradacji od 120 do 240. Pamiętaj, aby po oczyszczeniu mechanicznym, szczególnie jeśli używasz papieru ściernego, odtłuścić powierzchnię specjalnym preparatem. Czysta, błyszcząca miedź to podstawa dobrego zassania lutu.
Dobór materiałów to podstawa: jaki lut i topnik wybrać do konkretnego zadania?
Na rynku dostępne są różne rodzaje lutów i topników, a ich wybór zależy od przeznaczenia instalacji. Do instalacji wody pitnej i systemów grzewczych najczęściej stosuje się luty cynowo-miedziane (np. L-SnCu) lub luty cynowo-srebrowe (np. L-SnAg), które są bezołowiowe i bezpieczne w kontakcie z wodą. Topniki powinny być dopasowane do rodzaju lutu i materiału. W przypadku lutowania miękkiego (do 450°C) stosuje się topniki na bazie żywic. Zawsze sprawdzaj zalecenia producenta materiałów lutowniczych oraz specyfikację techniczną instalacji, aby dobrać odpowiednie spoiwo i topnik.
Przeczytaj również: Jak wyczyścić pożółkły brodzik akrylowy?
Czysta praca do samego końca: dlaczego usuwanie resztek topnika jest tak ważne?
Zakończenie pracy nie oznacza końca obowiązków. Usuwanie resztek topnika po lutowaniu jest równie ważne, jak jego prawidłowa aplikacja. Agresywne pozostałości topnika, które pozostaną na zewnętrznej powierzchni połączenia, mogą z czasem prowadzić do korozji, zwłaszcza jeśli połączenie jest izolowane lub znajduje się w wilgotnym środowisku. Po ostygnięciu połączenia, należy je dokładnie przetrzeć wilgotną szmatką, aby usunąć wszelkie ślady topnika. Niektórzy producenci oferują również specjalne preparaty do czyszczenia po lutowaniu. Czysta spoina to gwarancja estetyki i długowieczności instalacji.